PTFE 라이닝 파이프 코팅 및 접착력 테스트 - 제1부
News Details
서론: 외장 페인트가 중요한 이유
구매자가 고품질 PTFE 라이닝 파이프와 PTFE 라이닝 파이프 피팅을 찾을 때, 초점은 거의 항상 내부에 맞춰집니다. 모든 사람은 내부 불소고분자(PTFE) 층이 강산, 강알칼리 및 독성 화학물질에 대한 무적의 방벽 역할을 한다는 것을 알고 있습니다.
그러나 많은 프로젝트 엔지니어가 잊는 동등하게 중요한 질문이 있습니다: 외부 강관을 보호하는 것은 무엇인가?
일반적인 화학 처리 공장, 비료 공장 및 해양 항구에서 주변 공기는 극도로 가혹합니다. 대기 수분, 고습도, 염분 스프레이 및 미세한 산 증기가 가득합니다. 외부 강관이 적절하게 보호되지 않으면 외부에서 녹이 생기기 시작합니다. 시간이 지나면 심한 외부 부식이 강철 쉘을 파괴하여 비싼 공장 가동 중지를 강요할 수 있습니다—심지어 내부 PTFE 라이닝이 완벽하게 intact한 경우에도.
이를 방지하기 위해 우리 시설에서 생산되는 모든 배치의 PTFE 라이닝 파이프는 엄격한 다단계 코팅 테스트 과정을 거칩니다. 여기에서 우리는 파이프가 내부와 외부 모두 보호되도록 하는 방법을 단계별로 명확하게 살펴보겠습니다.
단계 1: 표면 준비("벨크로 효과" 생성)
완전히 매끈한 유리판에 표준 점착 테이프를 붙여보신 적이 있나요? 거의 노력 없이 벗겨집니다. 하지만 같은 테이프를 약간 거친 직물에 붙이면 단단히 붙습니다.
정확히 같은 규칙이 강관 페인팅에 적용됩니다. 매끈한 탄소강 튜브에 액체 페인트를 단순히 분사하고 10년 또는 15년 동안 부착된 상태를 기대할 수는 없습니다.
-
연마 모래 분사:페인트가 금속에 닿기 전에 원자재 강관에 작은 고속 연마 입자를 분사합니다. 이 과정은 모든 밀 스케일, 어두운 산화물, 먼지 및 미세한 녹점을 즉시 제거합니다.
-
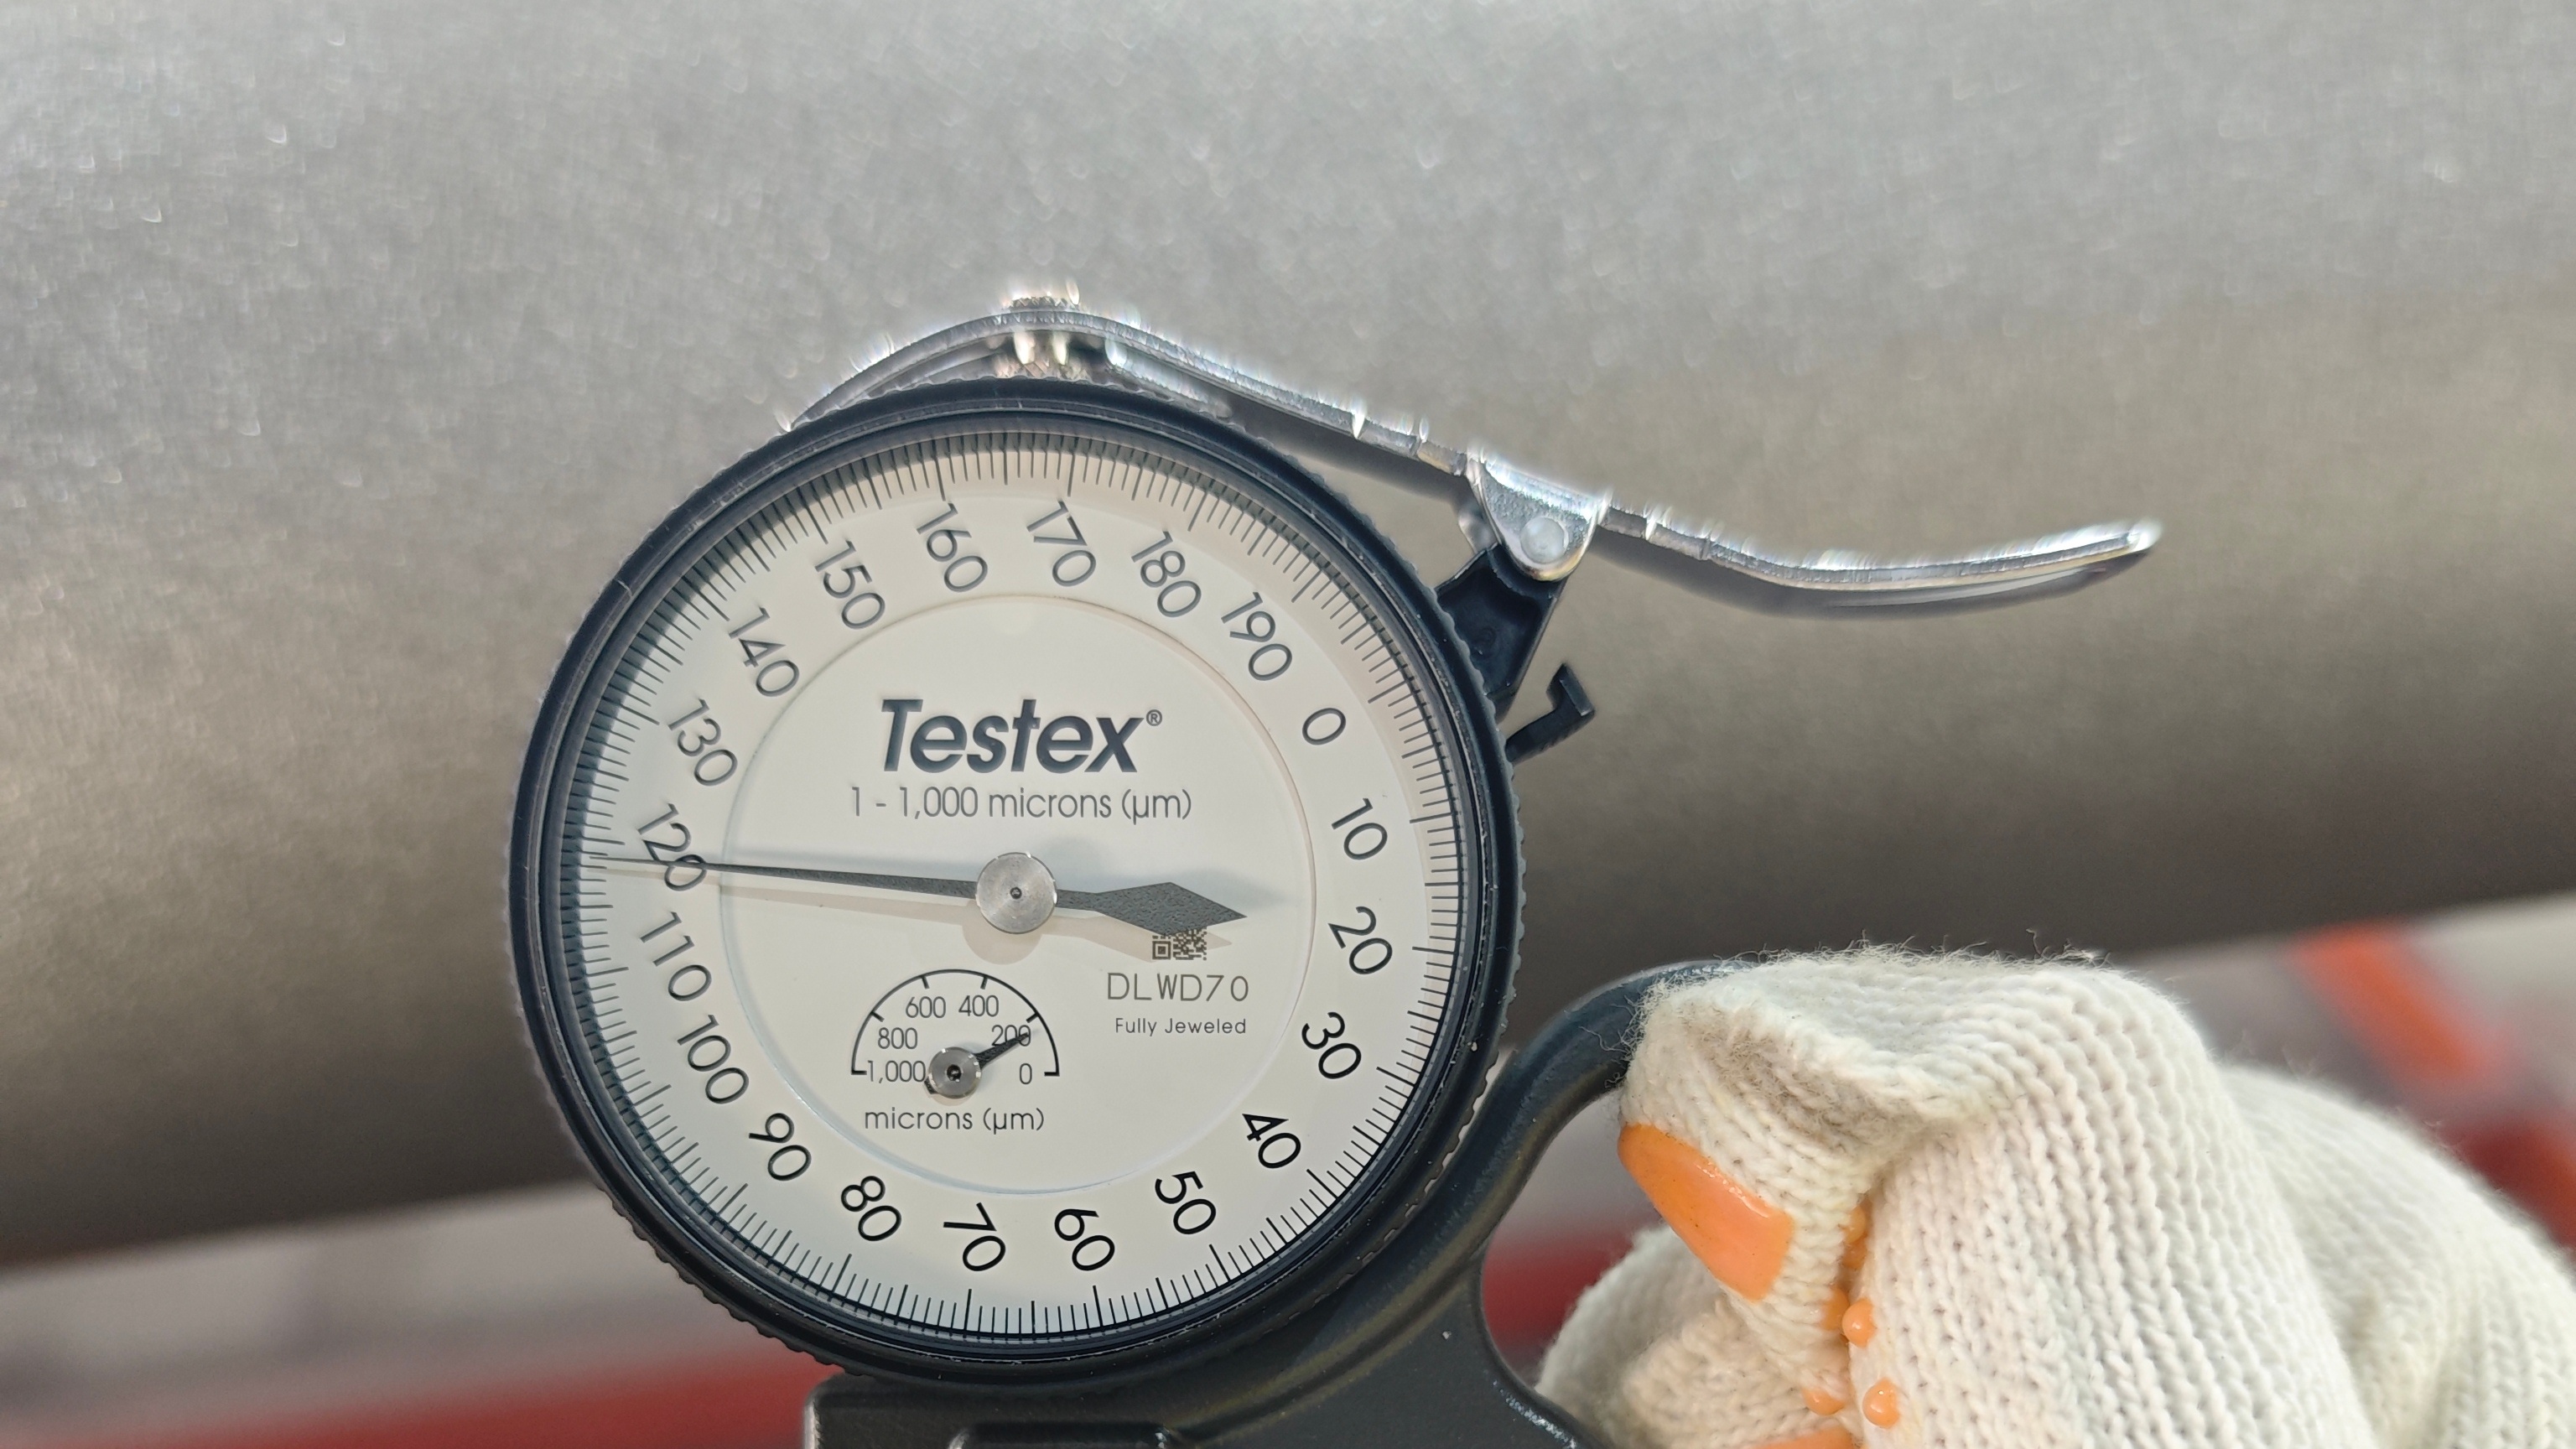
표면 프로파일 측정:분사 후 품질 보증(QA) 검사원은 특수한 Testex 복제 테이프를 금속 표면에 눌러 정밀 두께 게이지로 측정합니다.
-
목표:강철 표면이 통제된 균일한 미세 거칠기를 달성하도록 합니다. 이러한 미세 홈은 벨크로처럼 작은 기계적 "후크" 역할을 하여 첫 번째 페인트 층이 금속에 깊숙이 박히도록 합니다.
단계 2: 실험실 박리 접착력 테스트
작업자가 현장에서 파이프를 설치할 때 또는 여름과 겨울에 파이프가 극심한 온도 변화를 경험할 때 페인트가 벗겨지지 않을 것을 100% 확신할 수 있는 방법은 무엇입니까?
파괴적인 박리 테스트 방법을 사용하여 실험실에서 테스트합니다!
-
테스트 설정:실제 생산 파이프와 함께 동일한 모래 분사 및 페인팅 과정을 거치는 일치하는 강철 테스트 플레이트를 준비합니다.
-
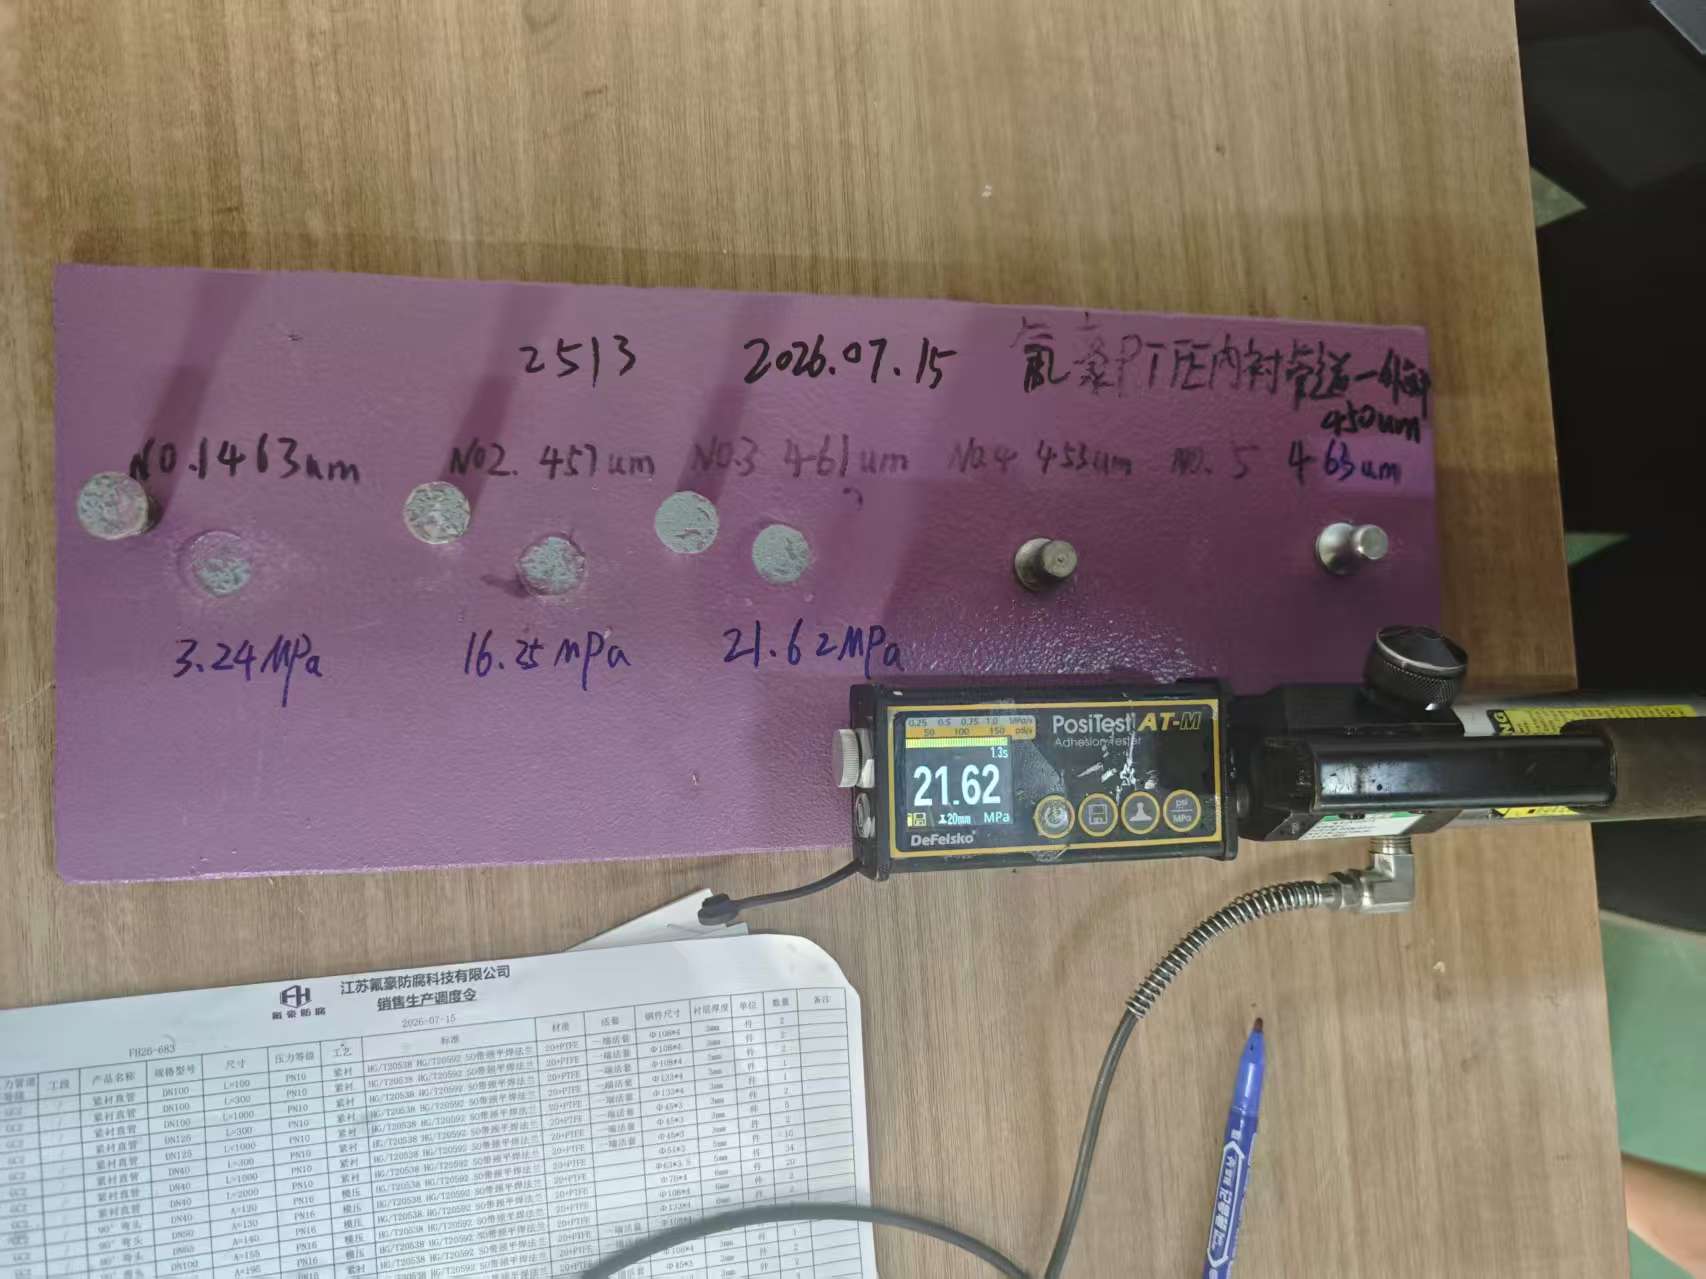
스터드 접착:작은 원형 금속 스터드(돌리라고 함)를 고강도 산업용 에폭시로 페인팅된 테스트 플레이트에 단단히 접착합니다. 접착제가 완전히 경화될 때까지 기다립니다.
-
박리 테스트:QA 기술자는 특수 유압 도구(PosiTest 접착력 테스터)를 금속 스터드에 부착하고 위로 직접 당기는 힘을 서서히 높입니다.
-
결과:기계는 페인트를 강철에서 떼어내는 데 필요한 정확한 힘을 측정합니다. 표준 상업용 페인팅은 낮은 압력에서 떨어질 수 있지만, 우리의 고성능 코팅은 20 MPa 이상까지 단단히 유지됩니다. 즉, 결합이 끊어지려고 생각하기 전에 엄청난 힘이 필요합니다.
단계 3: 건조 필름 두께(DFT) 측정
페인트 층이 너무 얇게 적용되면 시간이 지나면서 산소와 수분이 미세한 핀홀을 통해 천천히 스며들어 페인트 아래에 숨겨진 녹을 유발할 수 있습니다. 반대로 단일 코트로 페인트를 너무 두껍게 적용하면 건조 시 균열이 발생할 수 있습니다. 정확한 균형을 찾는 것이 중요합니다.
-
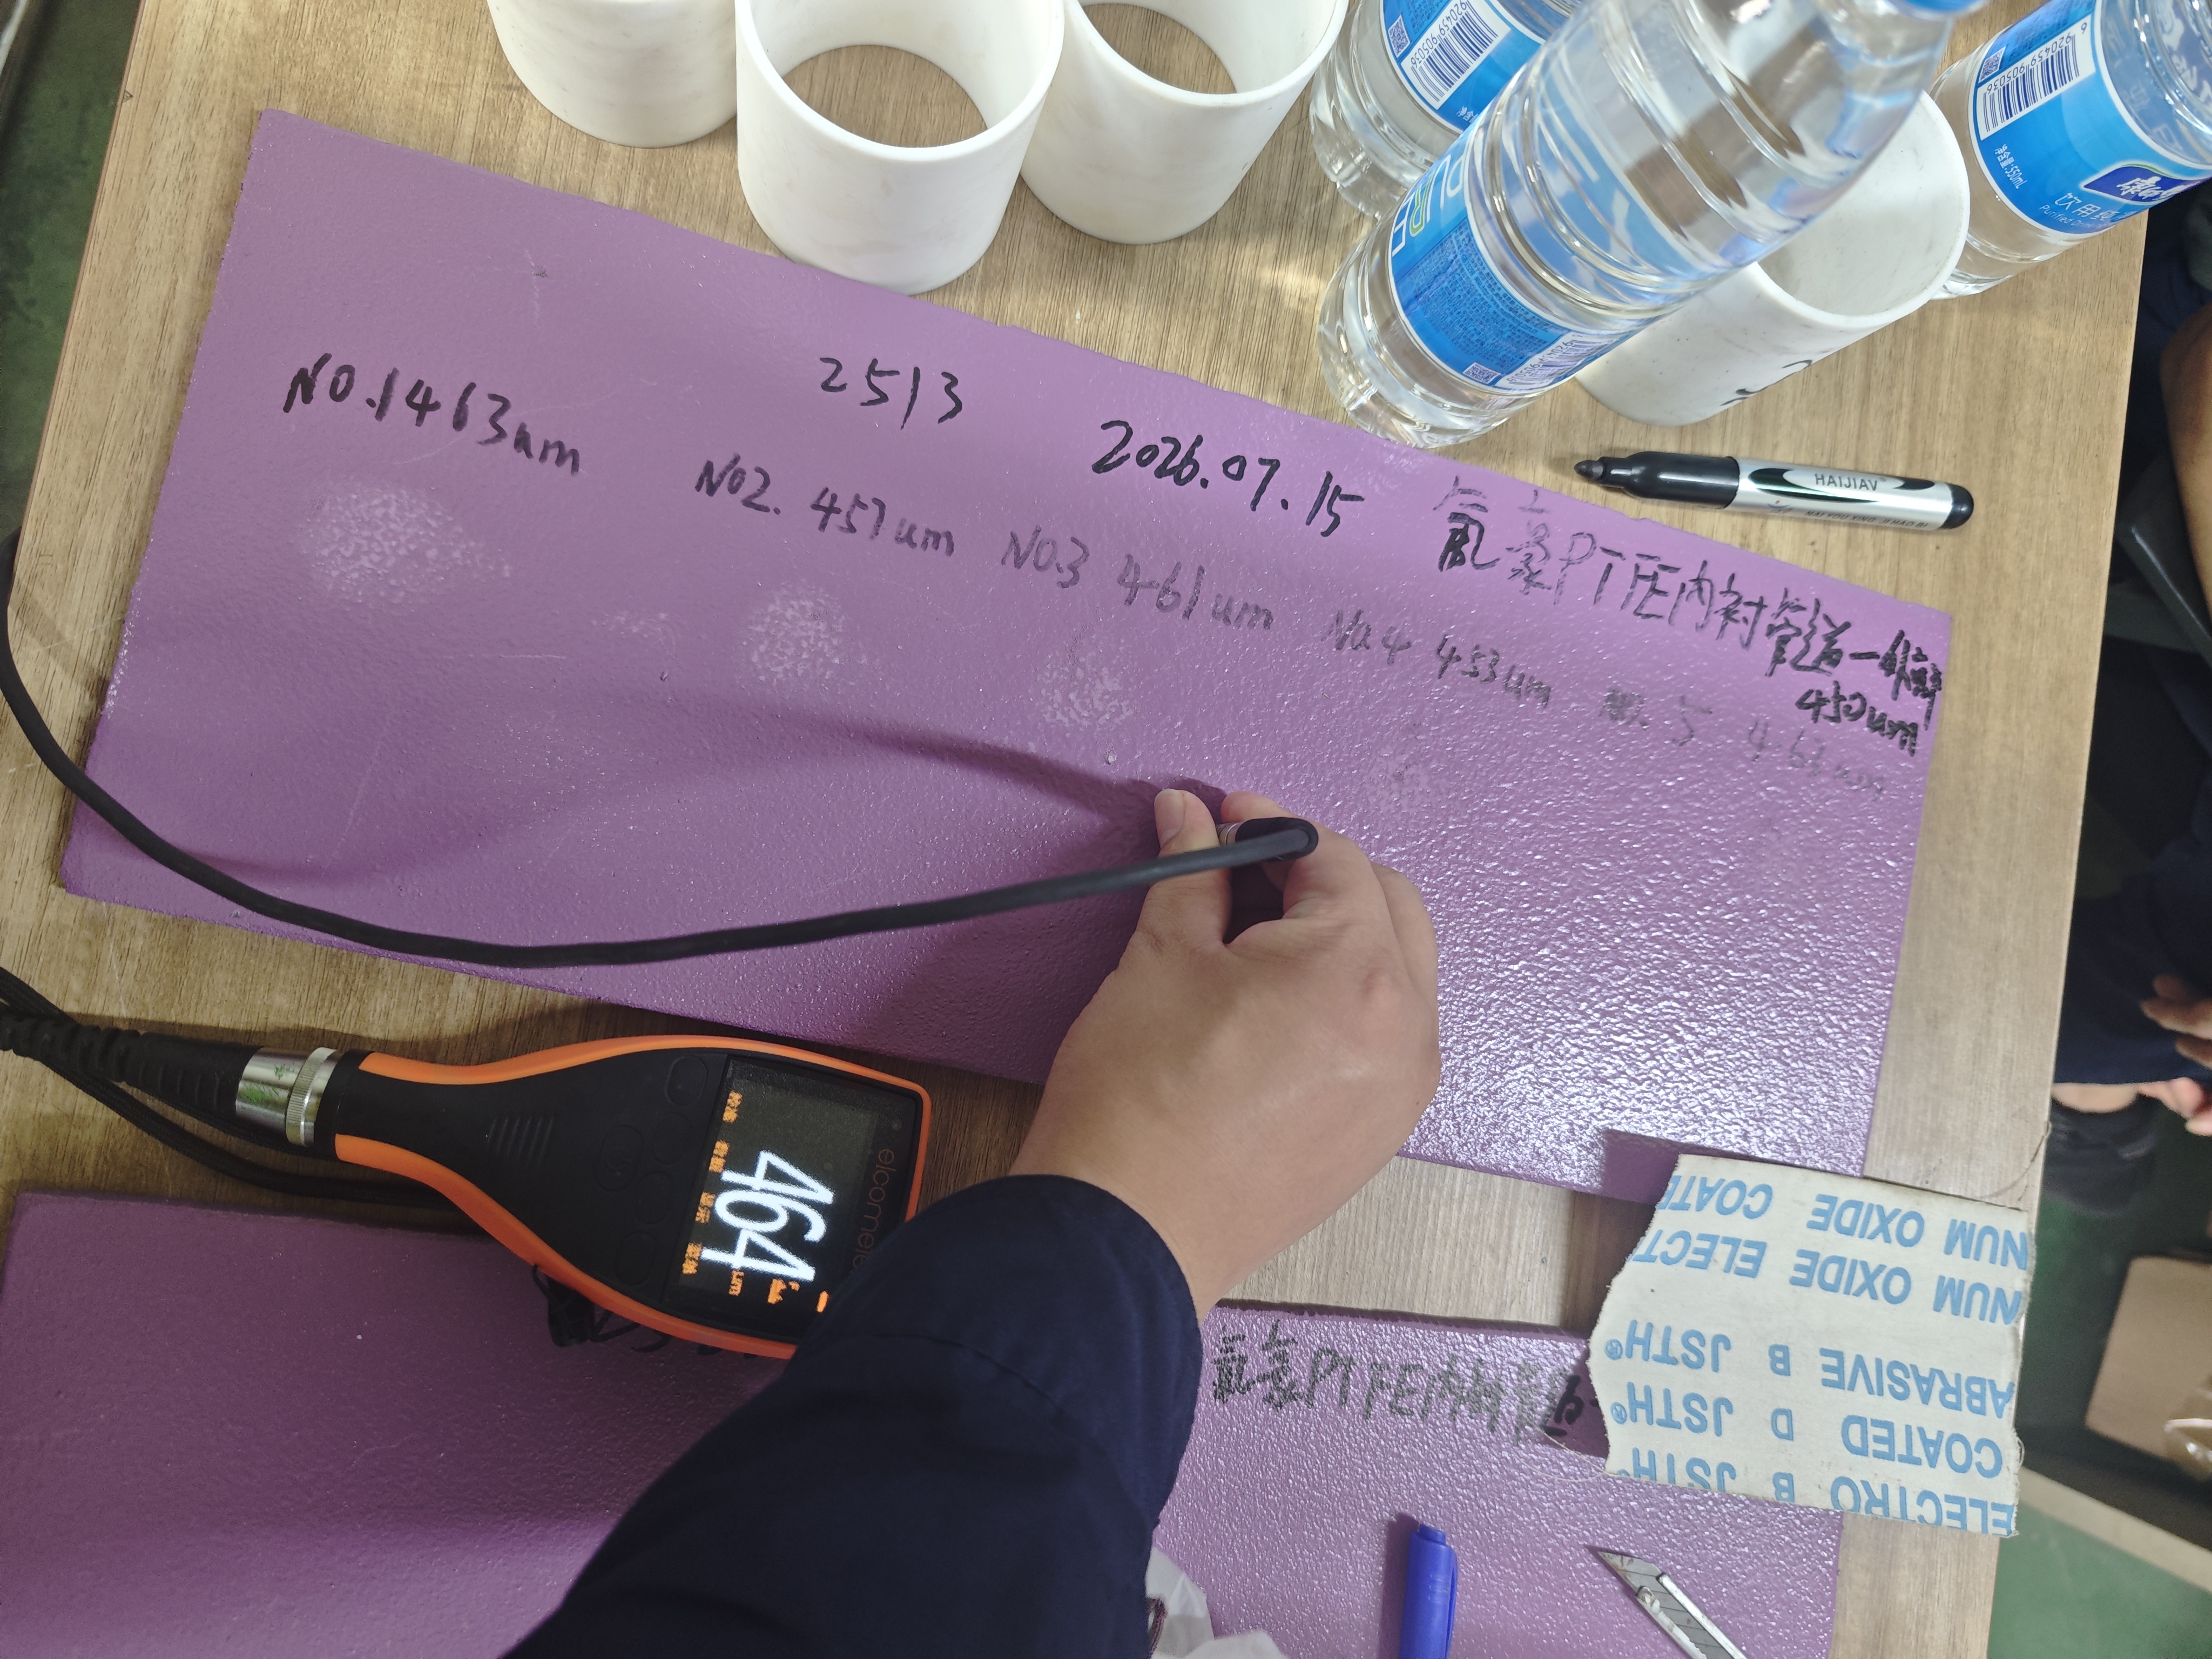
디지털 게이지 검사:검사원은 휴대용 디지털 자기계(예: Elcometer 디지털 게이지)를 사용하여 파이프 본체, 플랜지 넥 및 용접 접합부 전체의 수십 개 다른 지점에서 페인트 두께를 테스트합니다.
-
일관된 목표 범위:중부하 화학 공장 환경의 경우 총 건조 필름 두께를 400~460 마이크론로 유지합니다.
-
전체 커버리지 보증:모든 스풀의 여러 지점을 테스트함으로써 대기 부식에 노출된 "얇은 지점"이 전혀 없도록 보증합니다.
조달 관리자에게 실용적인 이점
이러한 엄격한 실험실 및 공장 테스트를 시행함으로써 프로젝트 일정과 예산에 실질적인 이점을 제공합니다:
-
예기치 않은 유지 보수 없음:2년마다 비계에 페인팅 크루를 보내 녹은 외장 파이프를 다시 칠할 필요가 없습니다.
-
일치하는 사용 수명:외부 강철 보호는 내부 PTFE 라이닝의 오래되고 신뢰할 수 있는 수명과 일치하도록 제작됩니다.
-
전체 품질 추적성:표면 프로파일 깊이부터 최종 페인트 두께까지 모든 테스트 결과가 문서화되어 배치 검사 증명서에 첨부됩니다.
다음은 무엇인가?
페인트 두께와 접착력을 테스트하는 것은 이야기의 절반에 불과합니다. 페인트가 완전히 건조된 후, 바다 운송 중에 이 무거운 스풀을 보호하여 작업 현장에 흠집 하나 없이 도착하도록 하는 방법은 무엇입니까?
Part 2를 읽어 최종 코팅 검사, 플랜지 밀봉 보호 및 국제 수출 포장 워크플로우를 발견하세요!


